Artykuł sponsorowany
Jak powstaje beton towarowy w mazowieckiej wytwórni — od surowców do dostawy na plac
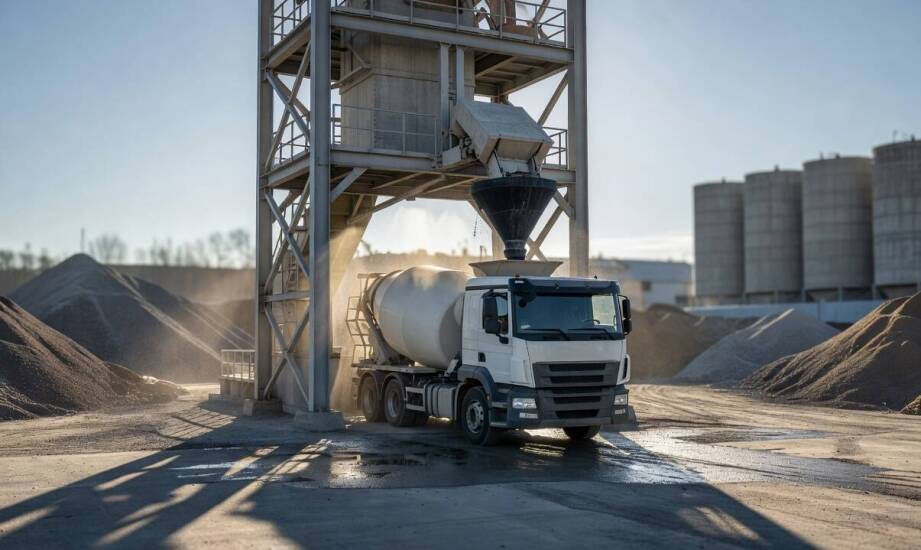
Na placu budowy masywnych fundamentów lub skomplikowanych stropów liczy się nie tylko precyzyjne określenie klasy zamówionego materiału, ale przede wszystkim perfekcyjny timing. Moment wyjazdu gotowej partii z węzła betoniarskiego uruchamia odliczanie do chwili rozpoczęcia procesu wiązania spoiwa. Od tej technologicznej dokładności zależy, czy dostarczona mieszanka zachowa przewidywalną konsystencję oraz parametry wytrzymałościowe po dotarciu na miejsce wbudowania. Sprawny dowóz ciężkim sprzętem oraz ścisła kontrola czasu stanowią krytyczny punkt w harmonogramie robót. Wymaga to stałej koordynacji działań między dyspozytorem węzła a inżynierem nadzorującym wylewanie.
Składniki betonu towarowego i wpływ właściwości kruszywa na recepturę
Beton towarowy powstaje z precyzyjnie dobranego cementu, wyselekcjonowanego kruszywa o różnej frakcji oraz czystej wody zarobowej. Cement, dodawany zazwyczaj w ilości od 240 do 400 kilogramów na jeden metr sześcienny, pełni funkcję podstawowego spoiwa hydraulicznego łączącego wszystkie elementy. Kruszywo drobne to najczęściej płukany piasek rzeczny o średnicy ziaren do 2 milimetrów. Główną warstwę nośną szkieletu strukturalnego tworzy kruszywo grube, obejmujące twardy żwir lub grys o granulacji od 4 do 32 milimetrów. Dodatki mineralne, w tym popiół lotny stanowiący od 5 do 30 procent masy całkowitej cementu, modyfikują parametry robocze, ułatwiając płynne pompowanie na duże wysokości.
Zmienna wilgotność naturalnego materiału kamiennego składowanego na hałdach rzutuje bezpośrednio na ostateczny stosunek wodno-cementowy przygotowywanej partii. Nadmiar zalegającej wilgoci w piasku obniża finalną wytrzymałość konstrukcji i wymaga korekty receptury produkcyjnej. Nowoczesne węzły wykorzystują zaawansowane sondy pojemnościowe oraz układy rezystancyjne do ciągłego pomiaru zawartości wody w czasie rzeczywistym. Komputerowy system sterowania szybko koryguje objętościowe dozowanie płynów, chroniąc wypuszczany surowiec przed utratą zakładanej z góry klasy szczelności.
Kształt ziarna oraz starannie zaprojektowane uziarnienie materiału wpływają z kolei na ogólną urabialność, a także podatność płynnej zaprawy na segregację. Ścisły udział poszczególnych frakcji, określany rygorystycznymi wymogami normy PN-EN 12620, ostatecznie decyduje o stabilności mieszaniny podczas intensywnego mieszania i transportu w obracającym się bębnie. Zbyt niska ilość drobnego piasku w składzie prowadzi do rozwarstwienia składników, natomiast zbyt wysoka wymusza konieczność użycia znacznie większej ilości wody. Opracowywane laboratoryjnie krzywe graniczne uziarnienia pomagają technologom bezbłędnie dobrać odpowiednie proporcje dla elementów nośnych narażonych na duże obciążenia.
Proces mieszania, kontrola produkcji i lokalna obsługa budów
Wytwórnia Karo Beton z podwarszawskiego Głoskowa opiera produkcję na precyzyjnym dozowaniu wagowym poszczególnych komponentów. Procedura ta gwarantuje wysoką powtarzalność partii, niemożliwą do odtworzenia w standardowych warunkach na samej budowie. Mechaniczne mieszanie w węźle produkcyjnym rozpoczyna się zazwyczaj od wsypania do leja najgrubszego kruszywa, do którego następnie trafia piasek, cement i woda wzbogacona wymaganymi domieszkami. Całkowity czas pracy instalacji zależy bezpośrednio od typu zastosowanego mieszalnika oraz niezbędnej liczby obrotów gwarantujących jednorodną konsystencję, co zastąpiło dawne normy sekundowe.
Laborant weryfikuje kluczowe parametry techniczne przed załadunkiem surowca do pojazdu. Standardowa procedura odbioru obejmuje badanie konsystencji za pomocą stożka opadowego oraz pomiar temperatury mieszanki, wynoszącej przeważnie od 5 do 30 stopni Celsjusza. Zakładowa kontrola produkcji prowadzona w zgodzie z obowiązującymi wytycznymi normy PN-EN 206 zabezpiecza utrzymanie restrykcyjnego reżimu technologicznego. Kompleksowa weryfikacja uwzględnia stały monitoring zawartości spoiwa oraz właściwości lepkich świeżego materiału, co skutecznie zapobiega powstawaniu spękań skurczowych na deskowaniach.
Sprawny dowóz zorganizowany w promieniu kilkunastu kilometrów wyraźnie obniża ryzyko rozpoczęcia procesu wczesnego wiązania we wnętrzu obracającego się bębna. Czas transportu wykonawcy robót ustalają obecnie indywidualnie z dostawcą, zapewniając elastyczność niezbędną przy trudnych realizacjach. Dobrze skomunikowana betoniarnia w Nadarzynie lub najbliższych okolicach Głoskowa ułatwia logistykę wylewania rozległych płyt fundamentowych. Krótszy dystans sprzyja wykorzystaniu wydajnych pomp na wysięgnikach, pozwalających tłoczyć ciężki materiał na odległości ponad 30 metrów. Równolegle nowoczesne węzły sprawnie wytwarzają mieszanki półsuche oraz chłonne podsypki cementowo-piaskowe o regulowanych proporcjach, pełniące funkcję stabilnej podbudowy pod intensywnie eksploatowane trakty z kostki brukowej.
Ostateczna jakość, nośność oraz wieloletnia trwałość konstrukcji betonowych zależą od ścisłej kontroli każdego szczebla procesu technologicznego. Świadomy dobór surowców w certyfikowanym węźle, zachowanie proporcji podczas mieszania oraz zoptymalizowany czasowo przewóz budują przewagę profesjonalnego wykonawstwa. Pełne zgranie operacyjne logistyki pomiędzy wytwórnią a docelowym miejscem wylewania gwarantuje wbudowanie surowca przed utratą jego najistotniejszych parametrów.
Kategorie artykułów
Polecane artykuły
Przewodnik po pomiarze rozmiaru pierścionka dla osób z różnymi kształtami palców

Jak przebiega terapia autyzmu u dzieci?
Drzwi wewnętrzne z przeszkleniami – kiedy warto je wybrać?